

在设备壳体制造项目中,精密钣金折弯、激光切割钣金加工定制、钣金外壳加工常遇到折弯回弹、焊接变形等工艺难题,外观件还易出现划痕、色差缺陷,直接影响装配精度与外观品质。本文分享东莞市新川钣金有限公司的四大质量管控方案。
一、折弯回弹的控制:三维度管控
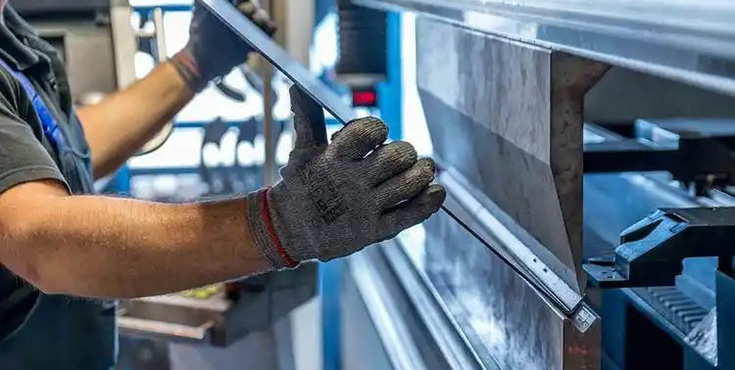
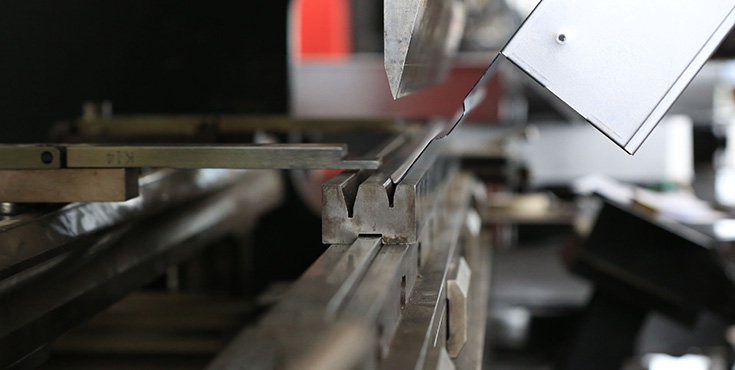
板材折弯后因内部应力释放,角度会向原始形态回弹,薄板、不锈钢、铝板尤其明显,多折边复杂壳体的异形钣金加工更易出现角度偏差。控制方法:
- 工艺提前补偿:根据板材材质、厚度、折弯半径计算回弹量,折弯时直接过折抵消回弹角度;
- 选用适配折弯模具:针对不锈钢、铝板使用低摩擦模具,减少板材拉伸应力;
- 分道折弯工艺:复杂多折钣金外壳加工拆分折弯工序,避免一次成型应力集中;
- 来料硬度抽检:同材质板材硬度波动会造成回弹不一致,来料检测可提前规避批量尺寸不良。
二、焊接变形的控制
焊接变形源于局部高温加热冷却产生的不均匀应力,薄板钣金外壳加工的长焊缝、密集焊接位置极易翘曲、扭曲、尺寸偏移。控制方法:
- 优化焊接工艺:优先采用点焊、间断焊代替连续满焊,减少热输入量;
- 工装夹具定位:焊接时将工件固定在工装台,限制自由形变;
- 焊后处理:增加时效、校平工序,释放残余应力;
- 对称焊接顺序:大型钣金外壳加工件采用对称焊接,降低单侧热量堆积。
三、外观件划痕的预防:核心是隔离保护
从激光切割下料、精密钣金折弯、转运到装配,每个环节都可能产生划痕。预防措施:
- 板材来料贴保护膜,激光切割、折弯全程保留,表面处理前再撕膜;
- 加工台面、折弯模具粘贴耐磨软垫,避免金属直接摩擦;
- 工件转运采用专用料架,工件间隔垫软胶,禁止直接堆叠摩擦;
- 异形钣金加工的不规则外壳边角锋利,搬运时做好边角防护。
四、色差的预防:表面处理环节重点管控
喷粉、阳极氧化等工序出现同批次颜色深浅不一,主因是基材差异、前处理不到位、喷涂参数波动。预防措施:
- 彻底清除油污、氧化皮,保证涂层附着力均匀;
- 同批次产品统一基材、统一厚度,分开挂料生产;
- 固化温度、喷涂距离、粉末批次固定,定期校验喷涂设备;
- 区分外观面与非外观面,外观件单独批次生产。
结语
折弯回弹、焊接变形影响尺寸精度,划痕、色差决定成品外观,工艺预判和全流程管控缺一不可。东莞市新川钣金有限公司拥有完善的工艺评审机制,接单后提前评估图纸难点、制定折弯补偿、焊接工装、外观防护方案,从下料、折弯、焊接到表面处理全流程管控,稳定交付高品质钣金产品,欢迎咨询合作。